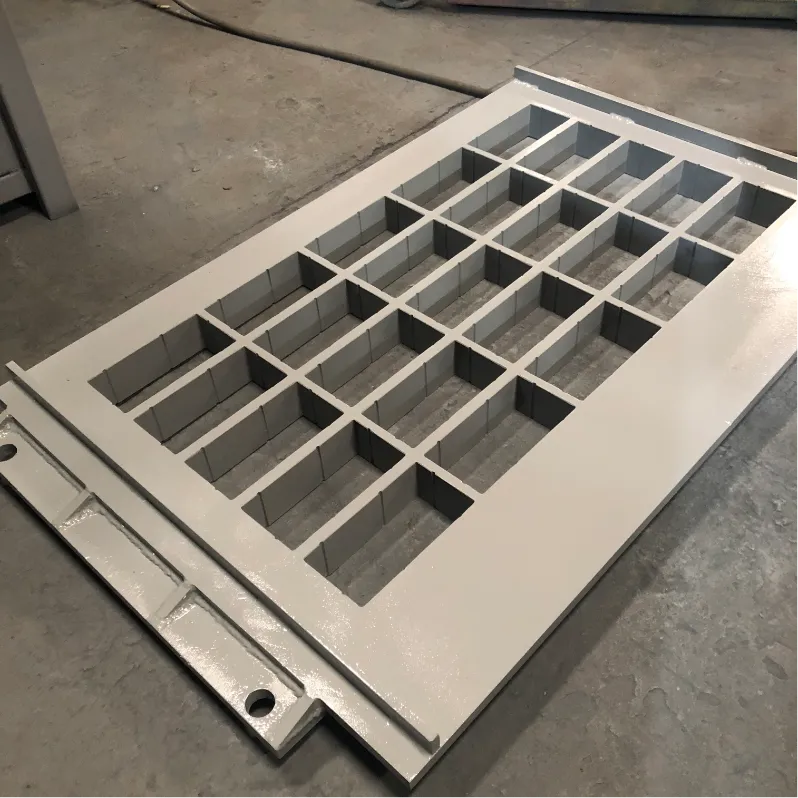
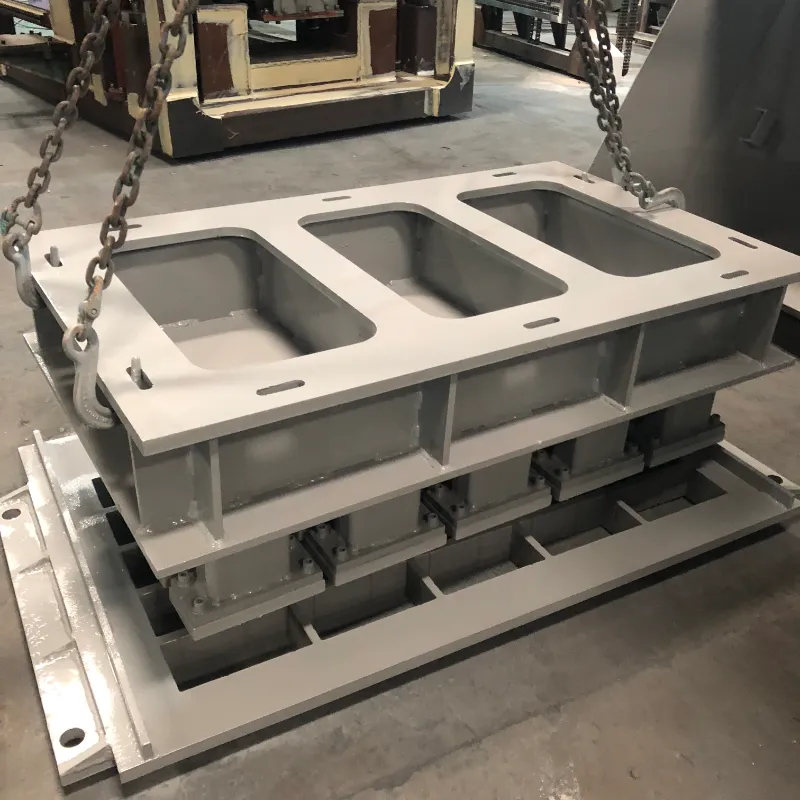
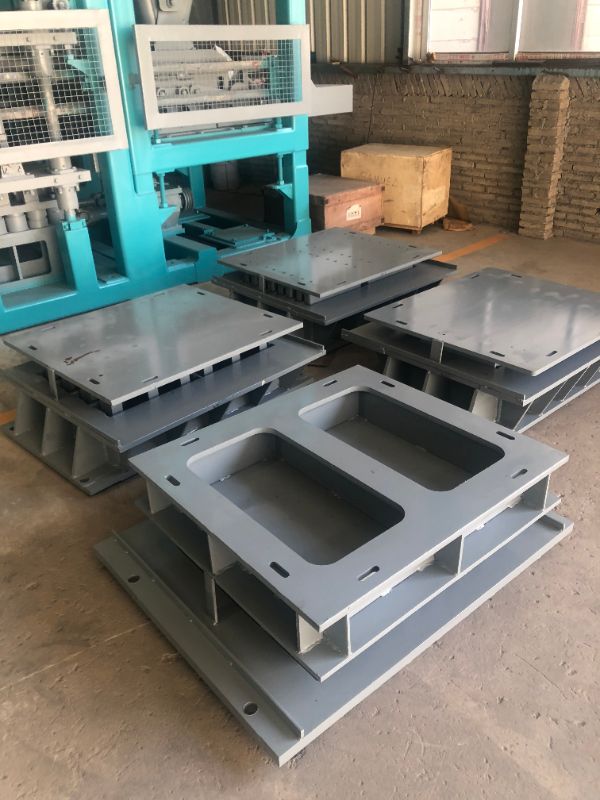
For betongblokkereprodusenter, er avstøpningsstadiet der produktivitet og produktkvalitet står eller faller. Når betongpinner, sprekker eller overflater er defekte under fjerning av formen, akkumuleres kostnadene i nedetid, avfall og avvist produkt raskt. Å forstå de grunnleggende årsakene til disse vanlige problemene – og vite hvordan de skal løses – er avgjørende for å opprettholde en effektiv produksjonslinje.
Hos Fujian Unik Mold Technology Co., Ltd. har vi utviklet høyytelses betongformer siden 2010. Med utgangspunkt i vår erfaring fra 28 eksportmarkeder, er her en praktisk feilsøkingsveiledning for de vanligste problemene med å fjerne formen.
Sticking er en av de vanligste og mest frustrerende problemene i betongproduksjon. Det bremser syklusene, skader både formen og produktet, og kan få en linje til å stoppe.
Sannsynlige årsaker:
Utilstrekkelig eller ujevn oljepåføring
Slippmiddel av lav kvalitet som ikke matcher betongtypen
Slitasje på hulromsoverflaten skaper friksjonspunkter
Feil tidspunkt for fjerning av formen – enten for tidlig eller for sent
Stiv betongblanding med lav bearbeidbarhet
Løsninger:
Påfør et tynt, jevnt lag med profesjonell frigjøringsolje over alle hulromsoverflater
Poler formhulene på nytt for å gjenopprette en jevn overflatefinish (UNIK anbefaler Ra 1.6)
Oppretthold en konsistent avformingstid, ideelt sett 10–15 sekunder etter vibrasjon
Juster betongblandingen for å forbedre flytbarheten og redusere klebrigheten
Lufthull på overflaten av ferdige blokker er mer enn et kosmetisk problem – de kan kompromittere strukturell integritet.
Sannsynlige årsaker:
Utilstrekkelig vibrasjon, hindrer innestengt luft i å slippe ut
For tyktflytende betongblanding som fanger luftbobler
Dårlig fôringsfordeling, etterlater luftlommer i hulrommet
Bruk av oljebaserte slippmidler som kan fange luft ved formoverflaten
Løsninger:
Kalibrer vibrasjonsfrekvensen på nytt til det anbefalte området 50–60 Hz
Forbedre betongflyten ved å justere blandingsdesignet eller tilsette myknere
Sørg for jevn og fullstendig fôring i alle hulrom
Vurder å bruke vannbaserte slippmidler, som har vist seg å gi bedre overflatekvalitet enn oljebaserte alternativer
Sprukne blokker er et direkte tap av materiale og arbeidskraft.
Sannsynlige årsaker:
Blandingen er for tørr, noe som reduserer grønnstyrken
Utilstrekkelig herdetid før avforming
Feil vibrasjon – enten for lav eller for høy
Mekanisk påkjenning fra å feste seg under avformingen
Plutselige temperaturendringer etter produksjon
Løsninger:
Øk vanninnholdet eller tilsett en mykner til blandingen
Forleng herdetiden til 24–48 timer før fjerning av formen
Juster vibrasjonen til riktig frekvens for din spesifikke blokkstørrelse og -form
Sørg for jevn avforming og riktig hulromssmøring for å forhindre at den fester seg
En grov overflatefinish påvirker både estetikk og salgbarhet.
Sannsynlige årsaker:
Slitte eller ripede hulromsflater
Tørkede sementrester igjen i formen fra tidligere sykluser
Slippolje av dårlig kvalitet
Overtørr betongblanding
Løsninger:
Poler hulromsvegger på nytt for å gjenopprette den glatte overflatefinishen
Rengjør formen umiddelbart etter hvert skift for å hindre sementoppbygging
Bruk et riktig slippmiddel (unngå å bruke diesel eller andre erstatninger)
Øk andelen finsand eller juster vann-sementforholdet
Skader på kantene og hjørnene på blokker er ofte et tegn på mekanisk påkjenning under avformingen.
Sannsynlige årsaker:
Slitte eller skadede hulromshjørner
Hard avforming på grunn av klissete blanding
Overdreven vibrasjon forårsaker kantskjørhet
Feil herding eller tørking for fort
Løsninger:
Reparer eller bytt ut skadede hulromsinnsatser
Påfør slipeolje jevnt over alle overflater
Balanser vibrasjoner for å unngå overkomprimering
Hold herdeforholdene stabile og skyggefulle
Mikro-rifter og grå misfarging kan vises på blokkoverflater, spesielt påvirker premiumprodukter der utseendet betyr noe.
Sannsynlige årsaker:
Vedheft mellom betongen og formoverflaten under avforming, kjent som "tampershoe adhesion"
Dannelse av "blomstring" på blokker laget med hvit sement
Løsninger:
Optimaliser timingen for avforming og påføring av slippmiddel
For hvite sementprodukter, kontroller nøye herdeforholdene og valg av slippmiddel for å forhindre oppblomstring
Inkonsekvente blokkdimensjoner indikerer et problem med formstabilitet eller maskinjustering.
Sannsynlige årsaker:
Formrammedeformasjon fra langvarig vibrasjonstretthet
Løse bolter eller feiljusterte hulromsinnsatser
Maskinens vibrasjonsubalanse
Ujevn fôring eller inkonsekvent blanding
Løsninger:
Stram alle bolter med en momentnøkkel for å sikre riktig justering
Sjekk justeringspinnene og skift ut alle som er slitte
Juster vibrasjonsmotorer for balanse
Standardiser fôrings- og blandingskonsistensen

Mange avformingsproblemer kan forhindres gjennom riktig formdesign og materialvalg:
Trekkvinkel: En skikkelig avsmalning på hulromsvegger er avgjørende for ren avforming. Uten det vil blokker feste seg uavhengig av slippmiddelkvalitet.
Hjørneradius: Skarpe 90-graders hjørner er spenningspunkter der sprekker starter. UNIK-design har hjørner med 3-5 mm radius for å redusere kantskader.
Overflatefinish: En polert hulromsoverflate (Ra 1,6) reduserer friksjonen og forbedrer utformingsytelsen med opptil 30 %.
Varmebehandling: Riktig karburering oppnår overflatehardhet på HRC58-62, samtidig som kjerneseigheten opprettholdes, noe som reduserer slitasje som fører til klebing.
Stålkvalitet: Ved bruk av høykvalitetsmaterialer som 42CrMo eller verktøystål sikrer at formen opprettholder formen og overflatekvaliteten i 80 000–100 000 sykluser.
De fleste avformingsproblemer er forutsigbare og kan forebygges. Ved systematisk å identifisere årsaken – enten det er i blandingsdesign, vibrasjonsinnstillinger, påføring av slippmiddel eller formtilstand – kan du implementere målrettede løsninger som reduserer avfall og nedetid.
En godt vedlikeholdt form kan vare 80 000–100 000 sykluser samtidig som den opprettholder perfekt blokkoverflatekvalitet og fungerer jevnt på automatiske høyhastighetslinjer. Med riktig feilsøking og høypresisjonsformteknikk kan du holde produksjonslinjen i gang effektivt med lavere defektrater og minimalt med avbrudd.